Conocimiento textil
Por qué el color del tejido en producción puede no coincidir con el lab dip aprobado
Un lab dip aprobado no garantiza que todos los lotes de tintura en producción sean visualmente idénticos. El comprador debe definir el estándar de color, la fuente de luz, la tolerancia de tono, el control entre lotes, el acabado y la aprobación del color en producción antes del envío.
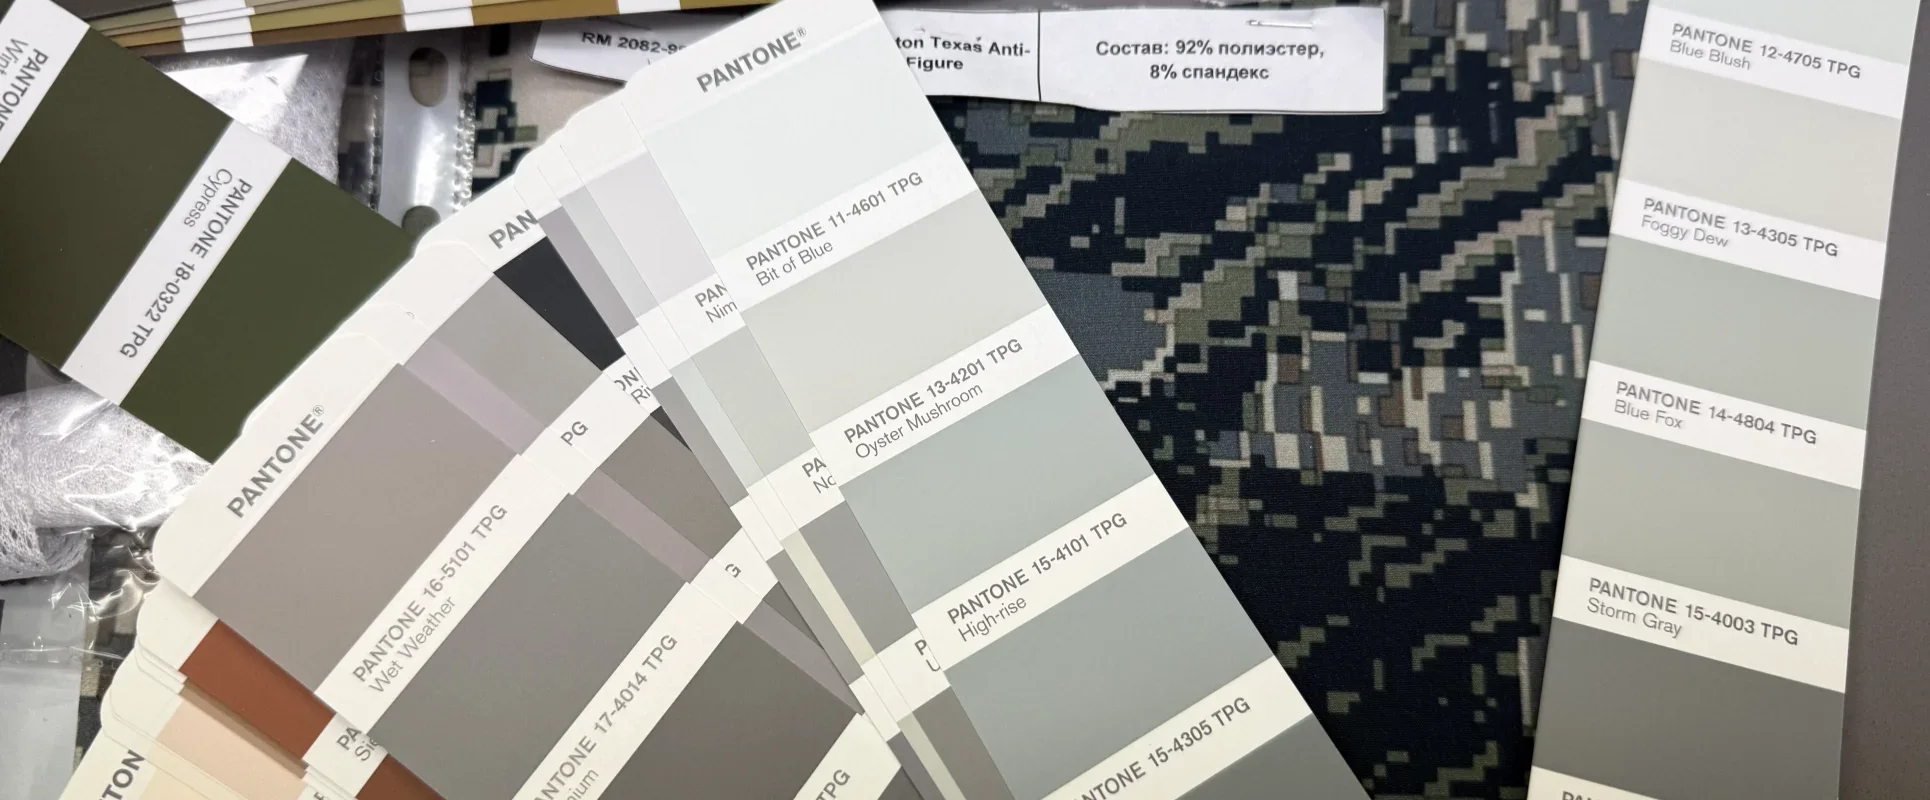
Un comprador aprueba el **lab dip del tejido**.
Arranca la producción.
Y cuando llega el tejido acabado, alguien dice:
“Este no es el color que aprobamos”.
Es una situación conocida para compradores textiles, fábricas de tejido y confeccionistas.
Resulta frustrante porque parece que la fase de desarrollo de color ya estaba cerrada: se eligió el tono, se aprobó el lab dip y se esperaba que la producción lo reprodujera exactamente.
Sin embargo, el control de color no termina con la aprobación del lab dip.
Un lab dip se realiza a pequeña escala y bajo condiciones controladas de laboratorio. El tejido de producción se tiñe en equipos de mayor capacidad y después puede pasar por termofijado, lavado, recubrimiento, calandrado, suavizado, DWR u otros acabados.
Además, el propio sustrato puede variar de un lote a otro.
Todas estas variables pueden modificar el tono final.
Eso no significa que haya que aceptar cualquier desviación de color.
Significa que comprador y proveedor necesitan un sistema claro de aprobación que defina:
- el estándar de color aprobado
- la fuente de luz acordada
- la tolerancia de tono aceptable
- en qué fase del tejido se aprueba el color
- cómo se controlan los lotes de tintura
- cómo se verifica la variación dentro de un mismo lote
- cómo se agrupan los rollos antes del envío
En CC Textile tratamos la aprobación del lab dip y la aprobación del tono de producción como dos etapas relacionadas, pero distintas.
El objetivo no es prometer que nunca habrá variación de color.
El objetivo es detectarla y controlarla antes de que el tejido llegue a la mesa de corte.
¿Qué aprueba realmente un lab dip?
Un **lab dip** es una pequeña muestra teñida para comprobar cómo puede reproducirse un color objetivo sobre un sustrato textil concreto.
En un desarrollo habitual, el comprador puede facilitar:
- una referencia Pantone
- un estándar físico de color
- una muestra de tejido existente
- una prenda de referencia
- otra muestra maestra ya aprobada
El laboratorio de tintura desarrolla entonces una o varias opciones.
Estas muestras se envían al comprador para su evaluación.
El comprador puede aprobar una de ellas o pedir una nueva corrección.
Una vez aprobado, el lab dip se convierte en una referencia clave para la siguiente fase.
Pero conviene preguntarse: ¿qué se ha aprobado exactamente?
Normalmente se ha aprobado el aspecto de esa muestra teñida concreta frente al estándar acordado.
Esa aprobación no significa automáticamente que:
- todos los futuros lotes de tintura vayan a ser visualmente idénticos
- cualquier construcción de tejido vaya a reproducir el color de la misma forma
- la misma receta pueda transferirse a cualquier lote de fibra sin ajustes
- el acabado no vaya a modificar el tono final
- el color vaya a verse igual bajo todas las fuentes de luz
- todos los rollos de producción puedan aceptarse sin inspección
Esta diferencia es importante.
El lab dip aprueba el desarrollo del color.
La producción necesita su propio control de tono.
Los compradores que estén desarrollando una nueva construcción pueden consultar también nuestro proceso de desarrollo de tejidos, donde el color se estudia junto con la estructura del tejido y la ruta de acabado prevista.
Por qué un lab dip y un lote de producción pueden verse diferentes
Una muestra de laboratorio y un lote de tintura industrial no se producen en condiciones idénticas.
La escala es distinta.
Los equipos son distintos.
La cantidad de tejido es distinta.
Y también lo son las exigencias de control del proceso.
Un lab dip puede hacerse con una cantidad mínima de tejido.
En cambio, un lote de producción puede incluir cientos o miles de metros.
Al pasar del laboratorio a la tintura a granel, distintas variables pueden cambiar el tono final.
### Escala de tintura
La receta de laboratorio debe trasladarse a un proceso industrial.
La temperatura, el tiempo, la circulación del baño, la dosificación de productos químicos y la absorción del colorante tienen que controlarse sobre una cantidad mucho mayor de material.
El objetivo es reproducir el tono aprobado con la máxima consistencia posible.
Pero la tintura textil es un proceso industrial, no una impresión digital directa desde una pantalla.
Por eso hay que vigilar la variación de proceso.
### Sustrato del tejido
El resultado de color depende también del material que se está tiñendo.
Si cambia el tejido base, puede cambiar el tono final.
Entre las diferencias relevantes pueden estar:
- composición de fibras
- lote de hilo
- brillo del hilo
- estructura del filamento
- densidad del tejido
- ligamento
- pretratamiento
- aspecto óptico del tejido crudo
Dos tejidos pueden recibir formulaciones de tintura similares y, aun así, reflejar la luz de manera diferente.
Por eso el color final puede parecer distinto incluso cuando la tintura está bien controlada.
### Variación entre lotes de fibra e hilo
Diferentes lotes de materia prima no siempre reaccionan exactamente igual durante la tintura.
Por este motivo, en programas muy exigentes con el color conviene controlar los lotes de materia prima siempre que sea viable.
Si un programa de prendas requiere varias producciones durante un periodo largo, no debe darse por hecho que un lab dip desarrollado sobre un sustrato concreto podrá repetirse indefinidamente sin ajustes.
El tejido de cada producción debe volver a comprobarse.
### Condiciones de proceso
Los cambios en las condiciones de tintura pueden modificar la profundidad y el matiz.
El efecto depende del sistema de fibras, del colorante y del método de producción.
Por eso la tintura en producción debe seguir parámetros controlados y no basarse únicamente en que el lab dip ya fue aprobado.
La construcción y el acabado también pueden desplazar el tono
El color no depende solo del colorante.
La estructura del tejido y el acabado también pueden cambiar la forma en que percibimos el color.
Esto es especialmente importante en tejidos outdoor, porque suelen pasar por varias etapas de acabado después de la tintura.
### Densidad y superficie del tejido
Un tafetán denso, un ripstop o una sarga reflejan la luz de forma distinta.
La forma del hilo, la estructura del filamento y la textura superficial pueden modificar la profundidad visual del color.
Una superficie lisa y compacta puede verse diferente de una superficie más texturada aunque el tono base sea parecido.
Por eso aprobar un color sobre una construcción y trasladarlo automáticamente a otra puede generar problemas.
### Termofijado
El termofijado puede modificar el aspecto de los tejidos sintéticos.
La magnitud del cambio depende de la fibra, el color y las condiciones de proceso.
Si el lab dip aprobado y el tejido de producción no han pasado por etapas de proceso comparables, la comparación visual puede no ser representativa.
### Calandrado
El calandrado modifica la superficie del tejido.
Puede dejarla más lisa, plana o brillante.
Ese cambio en la reflexión de la luz puede hacer que el color parezca más oscuro, más claro o sencillamente distinto.
El colorante quizá apenas haya cambiado, pero sí ha cambiado la forma en que la superficie acabada refleja la luz.
### Suavizado y otros acabados químicos
Los suavizantes y otros tratamientos químicos también pueden influir en el aspecto visual de ciertos colores.
El efecto puede ser pequeño, pero en programas sensibles al color conviene evaluar la muestra después del acabado previsto.
### DWR, recubrimiento y laminación
Los tejidos outdoor también pueden recibir:
- acabado DWR
- recubrimiento de PU
- laminación con membrana TPU
- laminación con tejido de respaldo
- otros acabados funcionales
Algunos procesos afectan sobre todo al reverso, mientras que otros pueden cambiar también la apariencia de la cara.
Por eso el comprador debe definir si la aprobación de color corresponde a:
- tejido teñido antes del acabado
- tejido de cara ya acabado
- tejido recubierto
- tejido laminado
La fase de producción importa.
Un color aprobado antes del acabado no debería considerarse automáticamente como aprobación final si el proceso posterior modifica su aspecto.
Por qué el color debe revisarse bajo fuentes de luz acordadas
Una de las causas más habituales de desacuerdo es muy sencilla:
comprador y proveedor no están mirando el tejido bajo la misma luz.
Un tono puede parecer correcto bajo una fuente y mostrar una diferencia clara bajo otra.
Esto ocurre porque cada fuente de luz tiene características espectrales distintas.
Aquí aparece también el **metamerismo**.
Dos muestras pueden parecer casi iguales bajo una luz y separarse claramente bajo otra.
Por eso, en una aprobación textil, decir simplemente:
“Hay que igualar este Pantone”
no siempre es suficiente.
El comprador debe definir también cómo se evaluará el color.
Dependiendo del programa de color de la marca, las fuentes acordadas pueden incluir condiciones normalizadas de luz diurna, iluminación comercial u otras fuentes artificiales.
El requisito exacto debe proceder de la especificación del cliente.
CC Textile no presupone que exista una única condición de iluminación válida para todos los compradores.
Si la marca ya dispone de un estándar de aprobación de color, seguimos ese requisito.
El mismo principio se aplica a la medición instrumental.
Si el comprador utiliza datos de espectrofotómetro o una tolerancia de diferencia de color determinada, el método y los criterios de aceptación deben acordarse antes de aprobar la producción.
No tiene sentido inventar una tolerancia numérica después de que el tejido ya esté fabricado.
### Pantone marca el objetivo, pero la muestra textil sigue siendo esencial
Las referencias Pantone se utilizan ampliamente para comunicar colores objetivo.
Son muy útiles.
Pero una ficha Pantone impresa y una superficie textil teñida no son físicamente iguales.
Un tejido tiene:
- fibras
- textura de hilo
- ligamento
- brillo
- irregularidad superficial
- reflexión direccional
Todo ello influye en la percepción del color.
Por eso, una vez aprobado el lab dip, esa muestra textil suele convertirse en una referencia de producción más útil que comparar repetidamente el tejido a granel solo con una ficha impresa.
El objetivo original sigue siendo importante, pero el estándar textil aprobado pasa a ser fundamental para controlar la producción.
Aprobación del lab dip frente a aprobación del tono de producción
Esta es una de las diferencias más importantes para cualquier comprador.
**Aprobar el lab dip no es lo mismo que aprobar el tono de producción.**
El lab dip fija el objetivo de color sobre el tejido elegido.
La aprobación del tono de producción confirma si el lote real es aceptable frente a ese estándar.
Por tanto, un buen sistema de control incluye al menos dos puntos de aprobación.
### Etapa 1: aprobación del lab dip
El comprador revisa las muestras de desarrollo y aprueba el tono preferido.
La muestra aprobada debe identificarse y conservarse como referencia controlada.
### Etapa 2: aprobación del tono de producción
Una vez terminada la tintura a granel, se comparan muestras representativas del lote con el estándar aprobado.
La evaluación debe hacerse siguiendo la iluminación y los criterios de color acordados.
Si el tono es aceptable, el lote puede avanzar.
Si queda fuera del rango acordado, comprador y proveedor deben decidir la acción correctiva antes del envío.
Lo importante es que la decisión se tome antes de que una desviación de color se convierta en un problema de confección.
En CC Textile, el control del color a granel forma parte del proceso general de producción e inspección descrito en Calidad y cumplimiento.
Cómo gestionar los shade bands y la agrupación de rollos
Aunque el lote general sea aceptable, todavía puede existir variación dentro de un rollo o entre rollos.
Aquí resultan útiles los **shade bands** y la **agrupación de rollos por tono**.
### ¿Qué es un shade band?
Un shade band es un conjunto controlado de recortes reales de producción utilizado para representar el rango de tono aceptable o la variación encontrada en un lote.
El procedimiento exacto depende del sistema de calidad del cliente.
Su finalidad es hacer más práctica la evaluación.
En lugar de describir una diferencia únicamente como:
“un poco más oscuro”
o:
“algo más azulado”,
comprador y proveedor pueden trabajar con referencias físicas reales.
### Variación entre lotes de tintura
Si un color necesita más de un lote de tintura, cada lote debe evaluarse.
Dos lotes pueden estar dentro de la tolerancia del comprador y, aun así, no ser visualmente idénticos.
Esa diferencia importa durante el corte y la confección.
### Tono en cabeza, centro y cola
No siempre basta con comprobar el color en un único punto.
Según el método de producción y el tipo de tejido, puede ser necesario revisar distintas zonas del lote o rollo:
- cabeza
- centro
- cola
Así se detectan variaciones de tono a lo largo del metraje.
Si solo se revisa un pequeño recorte, una variación interna puede pasar inadvertida.
### Variación entre rollos
También puede ser necesario comparar rollo con rollo.
Si hay diferencias visibles, los rollos pueden agruparse en familias de tono similares.
Esto es especialmente importante antes del corte.
La fábrica de confección debe evitar mezclar grupos con diferencias visibles dentro de una misma prenda o conjunto coordinado.
Por ejemplo, usar un grupo para el cuerpo de una chaqueta y otro claramente distinto para las mangas puede generar una diferencia de panel evidente.
La agrupación de rollos reduce este riesgo.
### Mantener la identificación del tono en toda la cadena
Si los rollos se han clasificado por tono, esa información no debe perderse al llegar a la fábrica de confección.
La identificación de cada rollo y su grupo de tono deben seguir siendo trazables.
De lo contrario, un buen control en la fase de tejido puede perderse durante el extendido y el corte.
El control del color implica, por tanto, tanto al proveedor de tejido como al confeccionista.
Lista de control para aprobar el color en producción
Antes de lanzar un pedido sensible al color, el comprador puede reducir riesgos definiendo el proceso de aprobación desde el principio.
### 1. Confirmar el objetivo de color
Aportar una referencia clara.
Puede ser:
- referencia Pantone
- estándar físico de color
- prenda aprobada
- muestra de tejido aprobada
- estándar maestro de la marca
No conviene confiar únicamente en un color mostrado en un móvil o en una pantalla de ordenador.
### 2. Confirmar la construcción exacta
Siempre que sea posible, la aprobación debe hacerse sobre el sustrato que realmente se va a producir.
Cambios de fibra, hilo, ligamento o superficie pueden modificar el aspecto.
### 3. Aprobar y conservar el lab dip
Una vez aprobado, debe quedar claramente identificado.
Comprador y proveedor deben trabajar con la misma referencia.
Hay que evitar que diferentes departamentos utilicen versiones distintas del estándar de color.
### 4. Definir la fuente de luz
Especificar las condiciones de iluminación para la aprobación.
Esto es especialmente importante cuando la marca tiene requisitos estrictos de retail o de metamerismo.
### 5. Definir la tolerancia
Si el comprador trabaja con límites visuales, shade bands o tolerancias instrumentales, deben acordarse antes de producir.
No conviene esperar al envío para decidir qué desviación es aceptable.
### 6. Definir la fase de aprobación
Confirmar si el color se aprueba:
- después de teñir
- después del acabado
- después del recubrimiento
- después de la laminación
En la mayoría de las compras de tejido acabado, lo que interesa es el aspecto del material comercial final.
### 7. Revisar el primer lote de producción
No debe asumirse que el lab dip sustituye la aprobación a granel.
Hay que comparar muestras representativas del lote con el estándar aprobado.
### 8. Revisar cabeza, centro y cola cuando corresponda
En pedidos sensibles al color, conviene comprobar si existe variación a lo largo del metraje.
### 9. Revisar por separado cada lote de tintura
Si el pedido necesita varios lotes, la aprobación del primero no representa automáticamente a los siguientes.
### 10. Agrupar rollos cuando sea necesario
Si existen diferencias visibles pero aceptables, agrupar los rollos con tonos similares.
La información de agrupación debe llegar a la fábrica de confección.
### 11. Conservar registros
Guardar el lab dip aprobado, la muestra de aprobación de producción, la identificación del lote y los registros de inspección pertinentes.
Estas referencias son especialmente valiosas cuando se repite el mismo color en un pedido posterior.
El lab dip inicia el control del color; no lo termina
Un lab dip aprobado es importante.
Sin él, la tintorería no dispone de un objetivo de color debidamente autorizado.
Pero no debe confundirse con la aprobación final del tejido de producción.
Entre el laboratorio y el material acabado hay varias variables capaces de modificar el aspecto del tono:
**sustrato + lote de fibra + condiciones de tintura + construcción del tejido + acabado + fuente de luz + lote de producción**
El objetivo no es suponer que cada metro de producción será visualmente idéntico a una pequeña muestra de laboratorio.
El objetivo es crear un sistema de control que detecte una variación inaceptable antes de enviar el tejido o cortarlo para confección.
Para un comprador, una especificación útil no se limita a decir:
“Igualar Pantone XXXX”.
Una especificación más sólida define:
**estándar de color + lab dip aprobado + fuente de luz de evaluación + tolerancia + fase de tejido acabado + método de aprobación de producción + requisitos de control de tono.**
Esto ofrece a comprador y proveedor una base de trabajo mucho más clara.
Y reduce el riesgo de descubrir un problema de color cuando ya se han fabricado miles de metros.
Si está desarrollando un tejido y necesita controlar el color junto con la construcción, los acabados o las prestaciones, puede consultar nuestro proceso de desarrollo de tejidos o contactar con CC Textile enviándonos la especificación y la referencia de color.
El control del color también está ligado a decisiones comerciales. Diferentes fibras, procesos de tintura, acabados y requisitos de producción pueden modificar el coste, un tema que tratamos en Por qué varían los precios de los tejidos.
Como recurso adicional para profesionales del sector textil, los compradores también pueden visitar Tex-Alliance.
También puede seguir a CC Textile en Facebook para ver novedades sobre desarrollo de tejidos, producción y control de calidad textil.
#FabricLabDip #IgualacionDeColor #TinturaTextil #ProduccionTextil #CalidadTextil
Preguntas frecuentes
¿Qué es un lab dip en textil?
Un lab dip es una pequeña muestra de tejido teñida en laboratorio para reproducir un color objetivo antes de la producción. Una vez aprobada, sirve como referencia de color, pero el lote de tintura a granel debe someterse igualmente a un control y una aprobación de tono independientes.
¿Por qué el tejido en producción puede verse distinto del lab dip aprobado?
El tono final puede variar por la escala de producción, el sustrato, los lotes de fibra o hilo, las condiciones de tintura, el termofijado, el calandrado y otros acabados. Por eso la aprobación del lab dip no sustituye la inspección del color en producción.
¿Debe comprobarse el color del tejido bajo una fuente de luz concreta?
Sí. Un mismo tono puede verse distinto bajo diferentes fuentes de luz y el metamerismo puede hacer que dos muestras coincidan bajo una luz pero no bajo otra. El comprador debe definir la iluminación y las condiciones de evaluación antes de producir.
¿Qué diferencia hay entre aprobar un lab dip y aprobar el tono de producción?
La aprobación del lab dip confirma el color elegido durante el desarrollo. La aprobación del tono de producción confirma si el tejido realmente fabricado es aceptable frente a ese estándar después de los procesos de producción y acabado previstos.